





Co to jest odlewanie metali?
Prowadzę komórkę odlewniczą w firmie ABIS w Shenzhen. Robimy to od 2007 roku. Wykonujemy obudowy skrzyń biegów i obudowy silników elektrycznych, głównie z aluminium A380.
Odlewanie metali oznacza wlewanie ciekłego metalu do formy i pozostawienie jej do zamrożenia. Odlewanie ciśnieniowe jest na to jednym ze sposobów. Używamy form stalowych i wciskamy metal z dużą siłą. Części są prawie gotowe do wysyłki.
Umiera
Matryca składa się z dwóch stalowych bloków przykręcanych do maszyny. Jedna strona pozostaje na miejscu. Druga strona porusza się tam i z powrotem na drążkach. Kiedy się zamykają, wewnątrz znajduje się wgłębienie w kształcie tej części.
Nasze matryce pochodzą z naszego własnego warsztatu narzędziowego w Shenzhen. Nowa matryca obudowy skrzyni biegów kosztuje około 180 000 dolarów. Budowa trwa cztery miesiące. Stal to H13, poddana obróbce cieplnej do około 44 Rockwella. Z matrycy obudowy wydobywa się 150 000 strzałów, zanim linia podziału zacznie się zmywać i musimy wysłać ją do naprawy.
Maszyny
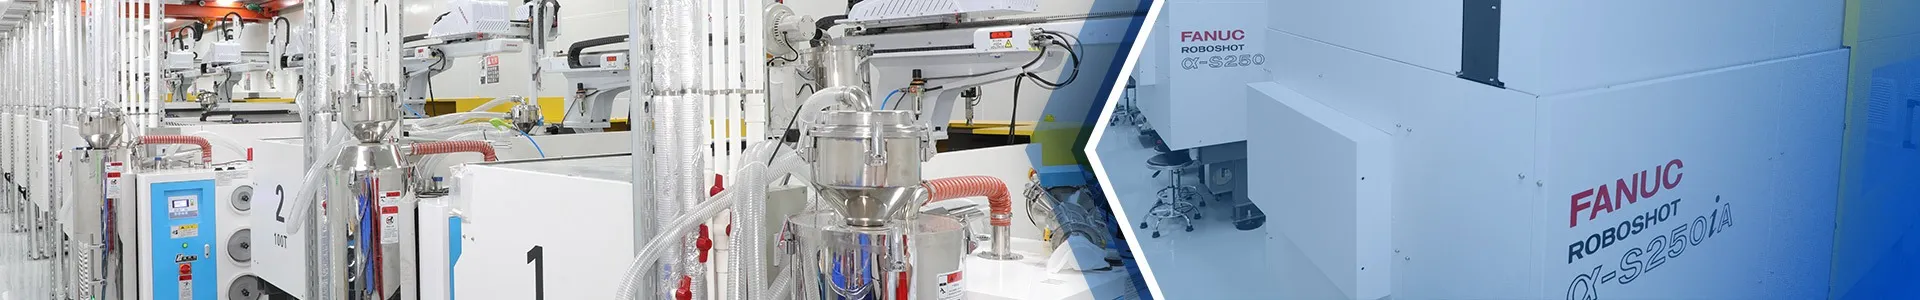
Obsługujemy maszyny od 80T do 1600T. Zimna komora. Tuleja śrutowa znajduje się na zewnątrz pieca, ponieważ aluminium zjada stal, jeśli pozostawi się ją zanurzoną. Robot ładuje metal do tulei, a tłok wpycha go do matrycy. Całe ujęcie trwa może 40 milisekund.
Gorąca komora jest inna. Gęsia szyja zostaje w garnku. Działa na cynk, ponieważ cynk nie atakuje stali tak jak aluminium. W 2004 roku pracowałem w cynkowni w Dongguan. Maszyny były mniejsze, cykl był szybszy, ale częściami były maleńkie klamki do drzwi i uchwyty zamków błyskawicznych. Inaczej niż to, co robimy teraz.

Strzał
Wszyscy mówią o trzech fazach. Powolny strzał, szybki strzał, intensyfikacja. W rzeczywistości większość czasu spędzasz na majstrowaniu przy punkcie przejścia. Przesuń to za wcześnie, bo dostaniesz kataru. Za późno, metal już zaczyna się pocierać w prowadnicy.
Nasza maszyna 1600T pracuje przy ciśnieniu 1850 psi przy wzmocnieniu obudowy silnika. Inżynier procesu ustalił to, gdy rozpoczynaliśmy zadanie. Nigdy tego nie dotykałem. Wolny strzał wynosi 0,15 m/s, szybki strzał osiąga 4,2 m/s. Liczby te są zablokowane w przepisie.
Rozpylający
Pomiędzy każdym strzałem robot spryskuje matrycę smarem. Środek-na bazie wody, mlecznobiały. Dysze trafiały we wszystkie głębokie kieszenie i rdzenie. Spray chłodzi matrycę i pozostawia film, dzięki czemu odlew jest czysty.
Jeśli głowice natryskowe się zatkają, będziesz o tym wiedział przy następnym ujęciu. Część się klei. Następnie wykopujesz go za pomocą podważarki i szlifujesz lut z powierzchni matrycy. Robiłem to więcej razy, niż chcę zliczyć.

Lamówka
Z tej części wychodzi biszkopt, prowadnice i przelewy. Przepuszczamy go przez 200-tonową prasę wykończeniową. Matryca do przycinania odcina wszystko jednym pociągnięciem. Złom trafia do kosza, z powrotem do pieca.
Niektóre rośliny używają pił. Wypróbowaliśmy to w pracy prototypowej. Wolniej, ale nie musisz budować kostki wykończeniowej. W przypadku wielkości produkcji jedynym sposobem jest prasa do przycinania.
Co nastąpi później
Większość naszych części trafia do CNC. Pozostawiamy zapas na powierzchniach montażowych i miejscach otworów. Stamtąd pobiera je komórka obróbcza.
Testowanie szczelności odbywa się po obróbce. Obudowa zostaje zatkana i pod ciśnieniem. Jeśli utrzyma 3 bary przez 30 sekund, przejdzie. Porowatość jest zabójcą. Nawet dziurawa ścieżka w ścianie nie zdaje egzaminu. Około 8% naszych odlewów impregnujemy w celu uszczelnienia mikroporowatości.
Wady
Zimne zamknięcia wyglądają jak linie na powierzchni, w których spotkały się dwa metalowe fronty i nie stopiły się. Zwykle oznacza, że matryca jest za zimna lub czas napełniania jest zbyt długi.
Porowatość jest widoczna na-prześwietleniu rentgenowskim w postaci małych ciemnych plam. Wodór w stopie powoduje jeden rodzaj. Skurcz w grubych przekrojach powoduje kolejny. Odgazowujemy argonem i utrzymujemy metal w temperaturze około 1280 stopni F. Nadal uzyskujemy pewną porowatość. Zawsze rób.
Lutowanie matrycowe polega na spawaniu aluminium ze stalą. Dzieje się tak w gorących miejscach, gdzie smar się wypala. Zobaczysz to na rdzeniach wbitych we wnękę. Jedynym rozwiązaniem jest wyciągnięcie matrycy i wypolerowanie jej.

Dlaczego odlewanie ciśnieniowe
Wysyłamy 1400 obudów silników dziennie poza dwoma celami. Czas cyklu wynosi 72 sekundy od bramki do bramki. Każda część waży 14 funtów. Spróbuj wykonać tyle części o takim rozmiarze w dowolnym innym procesie. Kucie nie może wykonać geometrii wewnętrznej. Odlewanie piaskiem jest zbyt powolne, a powierzchnia jest szorstka. Obróbka kęsów spowodowałaby utratę 80% metalu.
Odlewanie ciśnieniowe ma sens, gdy potrzebujesz wielu skomplikowanych części aluminiowych. Oprzyrządowanie kosztuje prawdziwe pieniądze. Maszyny kosztują prawdziwe pieniądze. Ale kiedy już biegniesz, cena za sztukę jest trudna do pobicia.