





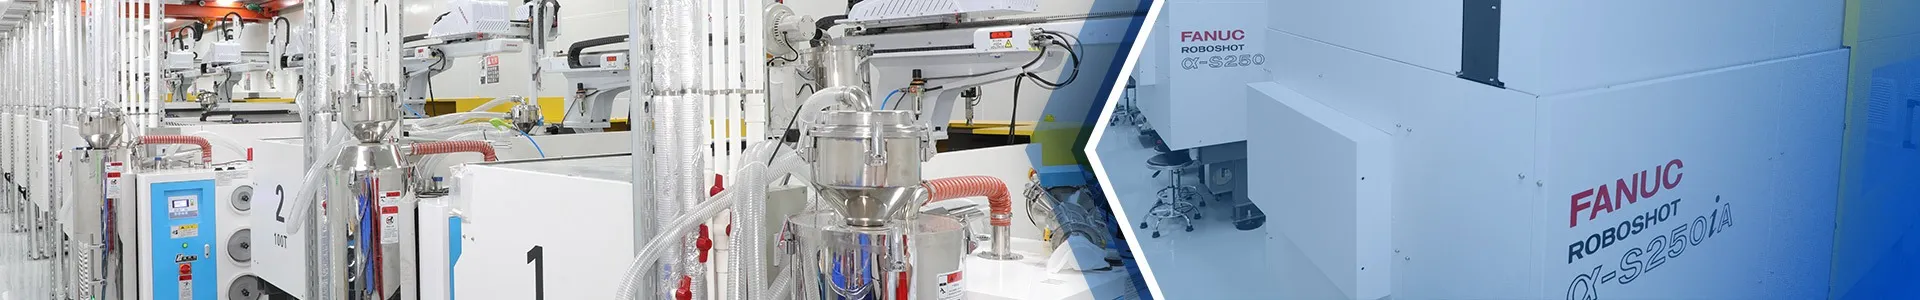
Formowanie wtryskowe jest jednym z najbardziej rewolucyjnych procesów produkcyjnych we współczesnym przemyśle, przekształcając surowe materiały z tworzyw sztucznych w złożone, precyzyjne produkty inżynierskie.
Co to jest formowanie wtryskowe? Zrozumienie fundamentu
Formowanie wtryskoweto proces produkcyjny, który wytwarza części poprzez wstrzyknięcie stopionego materiału z tworzywa sztucznego do precyzyjnie wykonanej formy¹. .Proces formowania wtryskuPolega na ogrzewaniu granulków termoplastycznych, dopóki nie osiągną stopionego stanu, a następnie wymuszanie tego materiału pod wysokim ciśnieniem do wnęki pleśni, w której chłodzi i zestala się w pożądany kształt.
Ta technika stała się kręgosłupem nowoczesnej produkcji tworzyw sztucznych, umożliwiając produkcję wszystkiego, od prostych przedmiotów gospodarstwa domowego po złożone komponenty motoryzacyjne. WszechstronnośćFormowanie z tworzywa sztucznego wtryskuSprawia, że nadaje się do tworzenia skomplikowanych geometrii, które byłyby niemożliwe lub kosztowne z innymi metodami produkcyjnymi.
.formowanie wtryskoweProces (pisownia brytyjska) ma te same podstawowe zasady, ale może zawierać różne standardy i specyfikacje regionalne. Zrozumienie tych odmian ma kluczowe znaczenie dla globalnych operacji produkcyjnych.

Proces formowania wtrysku: rozpad krok po kroku
Faza 1: Przygotowanie i karmienie materiału
Proces formowania wtrysku rozpoczyna się od zasilania plastikowych granulków do leja maszyny. Te granulki są następnie transportowane przez mechanizm śruby przez podgrzewaną lufę, w której stopniowo się topią. Kontrola temperatury w tej fazie ma kluczowe znaczenie dla osiągnięcia spójnościtworzywa wtryskujakość.
Faza 2: Wstrzyknięcie i wypełnienie
Gdy plastik osiągnie optymalną lepkość, jednostka wtrysku zmusza stopiony materiał do jamy pleśni pod ekstremalnym ciśnieniem (zwykle 1, 000-2, 000 pasek). To wstrzyknięcie wysokiego ciśnienia zapewnia całkowite wypełnienie wnęki i właściwą replikację skomplikowanych szczegółów wtworzywa tworzywa wtrysku.
Faza 3: chłodzenie i zestalenie
.wstrzyknięte uformowane plastikChładza się w formie, przechodząc ze stanu cieczy na stały. Czas chłodzenia zmienia się w zależności od grubości części, właściwości materiału i konstrukcji pleśni. Właściwe chłodzenie jest niezbędne dla dokładności wymiarowej i jakości wykończenia powierzchni.
Faza 4: Wyrzucenie i wykończenie
Po wystarczającym chłodzeniu pleśń otwiera się, a szpilki wyrzucające wypychają gotową część. Jakość Produkty do formowania wtryskuWymaga minimalnego przetwarzania końcowego, chociaż niektóre aplikacje mogą wymagać operacji przycinania lub wtórnych.
Wybór materiału i właściwości
| Typ materiału | Zakres temperatur (stopień) | Typowe zastosowania | Kluczowe cechy |
|---|---|---|---|
| Abs | 220-280 | Części samochodowe, elektronika | Wysoka siła uderzenia, dobre wykończenie |
| Polipropylen | 200-280 | Pojemniki na żywność, urządzenia medyczne | Odporność chemiczna, elastyczność |
| Nylon (PA) | 250-300 | Przekładnie, łożyska, części strukturalne | Wysoka wytrzymałość, odporność na zużycie |
| Polikarbowęn | 280-320 | Soczewki optyczne, sprzęt bezpieczeństwa | Przezroczystość, odporność na wysoką temperaturę |
| HDPE | 180-250 | Butelki, pojemniki, zabawki | Odporność chemiczna, niski koszt |
Wybór odpowiednich materiałów znacząco wpływa na sukcesformowanie wtrysku tworzyw sztucznychprojektowanie. Każdy materiał wykazuje unikalne charakterystykę przepływu, szybkości skurczu i właściwości mechaniczne, które należy wziąć pod uwagę podczas projektowania pleśni i optymalizacji procesu.
Analiza kosztów i względy ekonomiczne
ZrozumienieKoszt formowania wtryskuCzynniki są kluczowe dla planowania projektu i analizy rentowności. Całkowity koszt obejmuje kilka komponentów, które różnią się znacznie w zależności od specyfikacji projektu.
Początkowe koszty inwestycyjne
Produkcja pleśni stanowi największy koszt z góry w projektach formowania wtrysku. Złożone formy z wieloma wnękami lub skomplikowane geometrie mogą kosztować od 5 USD, 000 do 100 USD, 000 lub więcej. Inwestycja ta jest jednak amortyzowana w różnych ilościach produkcji, dzięki czemu formowanie wtryskowe są wyjątkowo opłacalne dla produkcji na dużą skalę.
Koszty produkcji na jednostkę
Po zakończeniu form koszt na część staje się niezwykle niski. Koszty materiałowe zazwyczaj stanowią 60-70% wydatków na jednostkę, z pracą, energią i kosztami ogólnymi obejmującymi pozostałą część. Wysokie objętościowe przebiegi produkcyjne mogą osiągnąć koszty na jednostkę aż do kilku centów za proste części.
Czynniki wpływające na strukturę kosztów
Złożoność części, wybór materiałów, wymagania tolerancji i wielkość produkcji znacząco wpływają na ogólne koszty projektu.Formowanie wtryskowe plastikoweProjekty korzystają z optymalizacji projektowania, która równoważy funkcjonalność z produkcją.
| Zakres głośności | Koszt za część | Typowe zastosowania | Rozważania z przełomu |
|---|---|---|---|
| 1,000 - 10,000 | $0.50 - $5.00 | Prototypy, specjalistyczne części | Wysoki wpływ na oprzyrządowanie |
| 10,000 - 100,000 | $0.10 - $1.00 | Produkty konsumenckie, komponenty | Zrównoważona ekonomia |
| 100,000+ | $0.05 - $0.50 | Masowa produkcja, towary | Optymalna wydajność kosztowa |
Zaawansowane aplikacje i trendy branżowe
NowoczesnyWtryskowe uformowaneProdukcja ewoluowała poza prostą częścią, aby obejmować wyrafinowane zastosowania w różnych branżach. Producenci motoryzacyjne polegają na formowaniu wtrysku komponentów wewnętrznych, paneli zewnętrznych i zastosowaniach o wartości, w których precyzja i spójność są najważniejsze.
Przemysł elektroniczny zależy w dużej mierzeFormowanie wtryskowe plastikowedo komponentów mieszkaniowych, złącza i elementów strukturalnych. Zdolność do osiągnięcia ciasnych tolerancji i włączenia złożonych funkcji, takich jak Snap-Fits i gwintowane wkładki, sprawia, że formowanie wtryskowe są idealne do produkcji urządzeń elektronicznych.
Produkcja urządzeń medycznych reprezentuje kolejny krytyczny obszar aplikacji, w którymtworzywa wtryskuKomponenty muszą spełniać rygorystyczne wymagania regulacyjne i standardy biokompatybilności. Od jednorazowych strzykawek po złożone instrumenty chirurgiczne, formowanie wtryskowe umożliwia produkcję ratującego życie sprzętu medycznego.
Listwa wtryskowe dla majsterkowiczów i na małą skalę
Pojawienie sięListwa wtryskowe w domuIListwa wtrysku DIYDemokratyzował dostęp do tej technologii produkcyjnej. Maszyny do formowania wtrysku stacjonarnego umożliwiają teraz małym firmom, wynalazcom i hobbystom produkcję niestandardowych części bez ogromnych inwestycji kapitałowych.
Listwa wtrysku DIYSystemy zazwyczaj kosztują od 3 USD, 000- 15 USD, 000 i mogą wytwarzać części porównywalne z systemami przemysłowymi, choć przy znacznie mniejszych ilościach. Systemy te są szczególnie cenne dla prototypowania, produkcji małych partii i zastosowań edukacyjnych.
Rozmieszczenie formowania wtrysku domu
UdanyListwa wtryskowe w domuWymaga starannej uwagi na protokoły bezpieczeństwa, właściwą wentylację i procedury obsługi materiałów. Chociaż systemy te są bardziej dostępne niż sprzęt przemysłowy, nadal wymagają wysokich temperatur i presji, które wymagają szacunku i właściwego szkolenia.
Kontrola jakości i optymalizacja procesu
Osiągnięcie spójnej jakości w formowaniu wtrysku wymaga kompleksowej kontroli procesu i ciągłego monitorowania. Kluczowe parametry obejmują temperaturę stopu, ciśnienie wtrysku, czas chłodzenia i temperaturę pleśni, z których wszystkie muszą być starannie zrównoważone, aby wytworzyć części wolne od defektów.
Nowoczesne systemy formowania wtryskowego zawierają wyrafinowane czujniki i systemy sterowania, które umożliwiają monitorowanie i regulację procesów w czasie rzeczywistym. Ta technologia zapewnia stałą jakość części, jednocześnie minimalizując marnotrawstwo i maksymalizując wydajność.
| Parametr jakości | Typowy zakres | Wpływ na części | Metoda kontroli |
|---|---|---|---|
| Temperatura stopu | ± 5 stopni | Dokładność wymiarowa, wykończenie powierzchniowe | Monitorowanie termopary |
| Ciśnienie wtrysku | ± 50 barów | Wypełnij kompletność, gęstość | Przetworniki ciśnieniowe |
| Czas chłodzenia | ± 2 sekundy | Czas cyklu, jakość części | Sterowanie timerem |
| Temperatura pleśni | ± 3 stopnie | Jakość powierzchni, wypaczenie | Kontrolery temperatury |
Metody kontroli procesu statystycznego ⁴ Metody pomagają producentom zidentyfikować trendy i potencjalne problemy, zanim spowodują one wadliwe części. To proaktywne podejście minimalizuje odpady i zapewnia stałą jakość produktu.

Przyszłe perspektywy i pojawiające się technologie
Przemysł formowania wtrysku nadal ewoluuje dzięki postępowi technologii i zmieniającym się wymaganiom rynkowym. Zrównoważone praktyki produkcyjne napędzają innowacje w materiałach do recyklingu i energooszczędnych procesach.Formowanie wtryskowe plastikoweZastosowania rozszerzają się na nowe rynki, ponieważ postępy w nauce materialnej umożliwiają właściwości wcześniej niemożliwe dzięki tradycyjnym tworzywom sztucznym.
Przemysł 4. 0 ⁵ Integracja przekształca operacje formowania wtrysku za pośrednictwem podłączonych systemów, konserwacji predykcyjnej i zautomatyzowanej kontroli jakości. Technologie te obiecują jeszcze bardziej poprawić wydajność przy jednoczesnym zmniejszeniu kosztów i wpływu na środowisko.
Globalny rynek formowania wtryskowego nadal rośnie, napędzany przez zwiększenie popytu na lekkie, trwałe komponenty plastikowe w branży motoryzacyjnej, elektronicznej i towarów konsumpcyjnych. Ponieważ produkcja nadal globalizuje się, zrozumienie regionalnych różnic, takich jakListwa inseksi(Termin indonezyjski) staje się coraz ważniejszy dla operacji międzynarodowych.
📚 Terminologia i definicje
¹ Form: Pusta wnęka, która nadaje kształt do wstrzykiwanego materiału z tworzywa sztucznego podczas procesu formowania.
² Termoplastyczna: Rodzaj plastiku, który staje się możliwy do formowania po podgrzaniu i stwardniał po schłodzeniu, umożliwiając wiele cykli ogrzewania i chłodzenia.
„Lepkość: Miara odporności płynu do przepływu; Krytyczne dla określania parametrów wstrzyknięcia.
⁴ Statystyczna kontrola procesu (SPC): Metoda kontroli jakości, która wykorzystuje metody statystyczne do monitorowania i kontroli procesów produkcyjnych.
⁵ Przemysł 4. 0: Czwarta rewolucja przemysłowa charakteryzująca się technologią automatyzacji, wymiany danych i inteligentnych produkcji.
🔧 Powszechne problemy i rozwiązania branżowe
Problem: krótkie ujęcia (niekompletne wypełnienie)
Rozwiązanie: Zwiększ ciśnienie wtrysku, podnieś temperaturę stopu, sprawdź zablokowane otwory wentylacyjne lub zmodyfikuj konstrukcję bramki. Upewnij się, że właściwe charakterystyka przepływu materiału i sprawdź, czy wentylacja formowania jest odpowiednia. Rozważ zwiększenie prędkości wtrysku dla lepszego wypełnienia wnęki, ale równowaga się z potencjalnym formacją błysku.
Problem: Warpage i niestabilność wymiarowa
Rozwiązanie: Zoptymalizuj projekt układu chłodzenia pod kątem jednolitego rozkładu temperatury, dostosuj ciśnienie i czas trzymania, wybierz materiały o niższych szybkościach skurczu i zmodyfikuj geometrię części, aby zmniejszyć stężenia naprężenia. Wdrożyć stopniowe przejścia grubości ściany i strategiczne umieszczenie bramki.
Problem: wady powierzchni i słabe wykończenie
Rozwiązanie: Zwiększ temperaturę pleśni, popraw wentylatory, sprawdź zawartość wilgoci materiału i zweryfikuj odpowiednią prędkość wtrysku. Polskie powierzchnie pleśni, eliminuj źródła zanieczyszczenia i optymalizuj parametry przetwarzania. Rozważ dodatki materiałowe w celu poprawy charakterystyki przepływu i jakości powierzchni.
📖 autorytatywne odniesienia i dalsze czytanie
Podręcznik formowania wtrysku-Link inżynierów społeczeństwa: https:\/\/www.spe.org\/publications\/inction-molding Handbook
Magazyn technologii plastiki- Link do zasobów technicznych branżowych: https:\/\/www.ptonline.com\/inction-molding
International Journal of Advanced Manufacturing Technology- Link do badań akademickich: https:\/\/link.springer.com\/journal\/170
Międzynarodowe standardy ASTM-Testowanie i jakość Link: https:\/\/www.astm.org\/products-services\/standards-and-publications\/
Standardy ISO 294- Próbki testowania wtrysku Link: https:\/\/www.iso.org\/standard\/75522.html
Powiązane odniesieniaPlastikowa forma wtrysku