





W 2018 roku straciliśmy duży projekt. Klient potrzebował wsporników PEEK do systemu mocowania APU, a krytyczna średnica otworu musiała wynosić ±0,025 mm. Sprawdziliśmy nasze próbki T1, pierwsze 50 sztuk wyszło dobrze, wszystko wyglądało dobrze. Następnie rozpoczęliśmy produkcję i nasz Cpk spadł do 0,9. Okazało się, że temperatura naszej formy wahała się o ±4 stopnie, podczas gdy PEEK przy tym poziomie tolerancji naprawdę wymaga maksymalnie ±1,5 stopnia.
Kosztowało nas to kontrakt i około 180 tys. dolarów na oprzyrządowanie, które okazało się bezużyteczne.
Poruszam ten temat, ponieważ większość witryn dostawców pokazuje tylko wygrane. Ale z tej porażki nauczyliśmy się więcej niż z wielu projektów, które przebiegły pomyślnie. Obecnie kontrola temperatury formy wynosi ±1,5 stopnia przy użyciu-termopar w formie i nie podajemy już wartości ±0,025 mm w przypadku PEEK bez uprzedniego przeprowadzenia odpowiedniego badania wydajności. Niektóre prace po prostu odrzucamy. Taka jest rzeczywistość w tym biznesie.

Ceny - Liczby rzeczywiste
Każdy chce wiedzieć o kosztach. Oto, ile faktycznie pobraliśmy za projekty lotnicze w latach 2023–2024:
Wspornik przewodu paliwowego
Obudowa awioniki
Korpus złącza hydraulicznego
Klips konstrukcyjny
Złącze hydrauliczne nauczyło nas czegoś ważnego. Klient pierwotnie określił ±0,015 mm dla rowka uszczelki. Przeprowadziliśmy symulację przepływu formy i pokazaliśmy im, że dane - dotyczące fizyki formowania wtryskowego po prostu nie pozwalają zagwarantować takiej tolerancji w produkcji. Zgodzili się na rozluźnienie go do ±0,02 mm w drodze-obróbki końcowej krytycznej średnicy zewnętrznej i projekt się powiódł. Gdybyśmy po prostu powiedzieli „tak, możemy to zrobić” i wygrać PO, mielibyśmy kolejną sytuację z 2018 roku.
Koszty narzędzi różnią się znacznie bardziej, niż spodziewa się większość kupujących. Forma zaciskowa za 26 tys. dolarów i forma złącza za 128 tys. dolarów wyglądają, jakby pochodziły z różnych światów, ale czynniki kosztowe mają sens, gdy spojrzy się na projekt. Złącze wymagało 6 hydraulicznych ciągów rdzeniowych, gorących kanałów z zasuwami zaworowymi i musieliśmy zastosować stal hartowaną H13 zamiast P20. Kiedy klienci pytają, dlaczego forma jest droga, wspólnie przeglądamy projekt i zwykle nabiera to sensu, gdy widzisz, na co faktycznie idą pieniądze.
Problem z PEEK-em
Około 70% naszych zapytań z branży lotniczej określa PEEK. Może 40% faktycznie tego potrzebuje.
PEEK zarabia na swoją premię w trzech scenariuszach: ciągłe narażenie na temperaturę powyżej 180 stopni, bezpośredni kontakt z płynami hydraulicznymi, takimi jak Skydrol lub paliwo do silników odrzutowych, lub obciążenia strukturalne w przypadku zastąpienia aluminium. Poza tymi warunkami płacisz 3-4x koszt materiałów za nieruchomości, z których nie korzystasz.
W zeszłym kwartale odwiedził nas klient z zatrzaskami podwieszanymi do kabin samolotów, określonymi w PEEK. Zapytałem o środowisko pracy - temperaturę pokojową, brak narażenia chemicznego, jedynie umiarkowane obciążenie mechaniczne. Sugerowaliśmy przejście na ULTEM 2300. W tym konkretnym zastosowaniu wydajność mechaniczna jest równoważna, ale koszt materiału spada z 38 USD/kg do 14 USD/kg. Dzięki temu zaoszczędzili około 2,80 dolara na części przy rocznym wolumenie 200 000 sztuk.
560 tys. dolarów rocznie
mogą zatrzymać, zamiast wydawać na-przekombinowane materiały.
Nie narzucamy tańszych opcji tylko po to, żeby wygrać oferty. Proponujemy odpowiednie opcje, ponieważ-nadmierna specyfikacja stwarza problemy wykraczające poza same koszty. PEEK kurczy się bardziej niż ULTEM, wyższa temperatura przetwarzania oznacza węższe okno procesu i więcej rzeczy, które mogą pójść nie tak. Dopasowanie materiału do rzeczywistych wymagań to nie tylko kwestia ekonomii, - to także zarządzanie ryzykiem.
W przypadku projektów, które naprawdę wymagają PEEK, regularnie przetwarzamy Victrex 450G i 150G. Uruchom także Solvay KetaSpire, jeśli tak wolą klienci. Nasze suszarki utrzymują materiał w temperaturze 150 stopni przez minimum 4 godziny, co jest sprawdzane za pomocą wagosuszarki przed każdą serią produkcyjną. Jeśli wilgotność resztkowa przekracza 0,02%, materiał odrzucamy nawet jeśli oznacza to opóźnienie rozpoczęcia produkcji. Wilgoć powoduje odpryski i pogarsza właściwości mechaniczne.
Co właściwie możemy uznać za tolerancję
Wymiary ogólne ±0,05 mm
Dostarczamy to niezawodnie z Cpk 1.33+ w ramach standardowego monitorowania produkcji.
Cechy krytyczne ±0,03 mm
Wymaga to walidacji procesu w fazie T1 i sporządzania statystycznych wykresów kontrolnych w produkcji.
Ciaśniejszy niż ±0,025 mm?
Zacytujemy to, ale od razu powiemy, że wymaga dodatkowego naddatku na obróbkę. Czyste formowanie wtryskowe na tym poziomie zależy od zbyt wielu czynników, których nie możemy w pełni kontrolować: zmienności partii materiału, temperatury otoczenia w zakładzie, zużycia formy w czasie. Niektórzy dostawcy obiecują wszystko, aby otrzymać zamówienie. Wolelibyśmy od początku ustalić realistyczne oczekiwania.

Osiągnięcie stałej wydajności ±0,03 mm zajęło nam około trzech lat. Podstawowe elementy: modernizacja do jednostek kontroli temperatury oleju SINGLE ze stabilnością ±1,5 stopnia, zainstalowanie czujników ciśnienia wnękowego we wszystkich formach lotniczych oraz wbudowanie śledzenia partii materiału w naszym systemie ERP, dzięki czemu możemy korelować dane wymiarowe z określonymi partiami żywicy. Kiedy wymiar zaczyna teraz dryfować, zwykle możemy określić przyczynę w ramach tej samej zmiany.
Nasz obiekt i możliwości
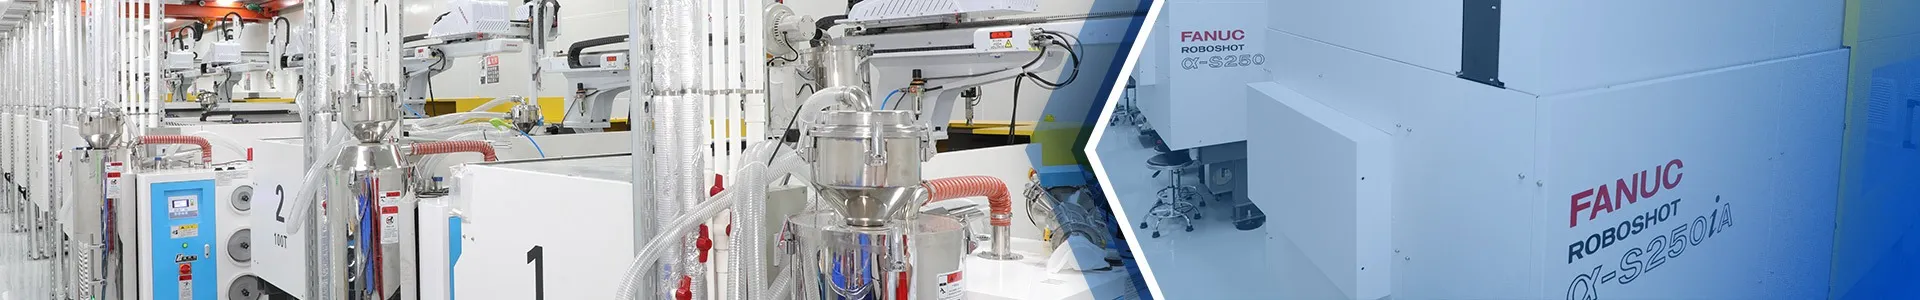
Dysponujemy 12 wtryskarkami od 80T do 650T, wszystkie serie Haitian Mars zakupione w latach 2019-2022. Wewnętrzna-narzędziownia z trzema centrami obróbczymi Makino zajmuje się całą produkcją form. Kontrolujemy jakość i harmonogram od cięcia stali po próbki T1 – bez outsourcingu oprzyrządowania dla przemysłu lotniczego.
Wiemy, że AS9100 to podstawowy wymóg wstępny dla większości programów lotniczych. Niektórzy klienci współpracują z nami obecnie nad aplikacjami komercyjnymi w przemyśle lotniczym i kosmicznym, podczas gdy my kończymy certyfikację. Inni czekają, aż będziemy mieli certyfikat w ręku. Obydwa podejścia mają sens w zależności od wymagań kwalifikacyjnych wewnętrznego dostawcy.
Nasza dokumentacja jakości jest zgodna z formatem AS9102 dla FAI, niezależnie od tego, czy posiadamy już certyfikat, czy nie. Przyjęliśmy ten standard, ponieważ jest to właściwy sposób dokumentowania części lotniczych, a nie dlatego, że wymagał tego audytor. Przykładowe pakiety FAI są dostępne w ramach NDA.
Typowy czas od zamówienia zakupu do zatwierdzenia produkcji trwa 16–20 tygodni. Skraca się to do około 2 tygodni na DFM i finalizację projektu, 8–10 tygodni na produkcję oprzyrządowania, 2 tygodnie na T1 i weryfikację wymiarową, następnie 2–4 tygodnie na ocenę FAI przez klienta. W przypadku pilnych programów skróciliśmy ten czas do 12 tygodni, ale wymagało to wyższych cen i ryzyka związanego z harmonogramem, którego zwykle nie akceptujemy.
Co nam nie służy
Części towarowe o dużej objętości
Dwa miliony zacisków ABS po 0,15 dolara za sztukę? Nie jesteśmy konkurencyjni. Nasza struktura napowietrzna i systemy jakości zwiększają koszty, które mają sens w przypadku precyzyjnych prac w przemyśle lotniczym i kosmonautycznym, ale wyceniają nas bardziej niż działalność związaną wyłącznie z towarami.
Materiały, których jeszcze nie uruchomiliśmy
Pierwsza-przetwarzanie nowej żywicy wymaga czasu na naukę. Jeśli Twój projekt wymaga specjalnego związku, którego nigdy nie używaliśmy, odmówimy lub zaproponujemy dodatkowy czas na opracowanie procesu. Nie eksperymentujemy z programami klientów.
Nierealne harmonogramy
Aby poinformować Cię więcej o naszych produktach i tym, czy spełniają one Twoje
„Oprzyrządowanie w 4 tygodnie” oznacza ograniczenie hartowania stali, pominięcie odpowiednich prób form i problemy z wysyłką na dalszym etapie produkcji. Nauczyliśmy się tego w kosztowny sposób.
Jak z nami pracować
Wysyłaj rysunki, jeśli je posiadasz. - Pomocne są nawet szkice koncepcyjne. Opowiedz nam o środowisku operacyjnym, rocznym wolumenie i specyfikacjach, które musisz spełnić. Jeśli dokonujesz konwersji z części obrobionych maszynowo, podaj bieżący koszt części, abyśmy mogli pokazać Ci, gdzie spada próg rentowności.
W odpowiedzi przekażemy obserwacje DFM, wstępną wycenę i uczciwą ocenę, czy będzie to odpowiednie rozwiązanie. Czasami szczera odpowiedź brzmi: „To nie jest dla nas odpowiednie, powinieneś spróbować zadzwonić do [innego dostawcy]”. Lepiej wskazać Ci odpowiedniego dostawcę, niż męczyć się z pracą, która nie odpowiada naszym mocnym stronom.
Kontakt:
✉ mike@abismold.com
✆ WhatsApp: +86 137 5101 7242
Jeśli odwiedzasz Shenzhen, dostępne są wycieczki po obiekcie. Sklep powie Ci więcej niż jakakolwiek witryna internetowa.