





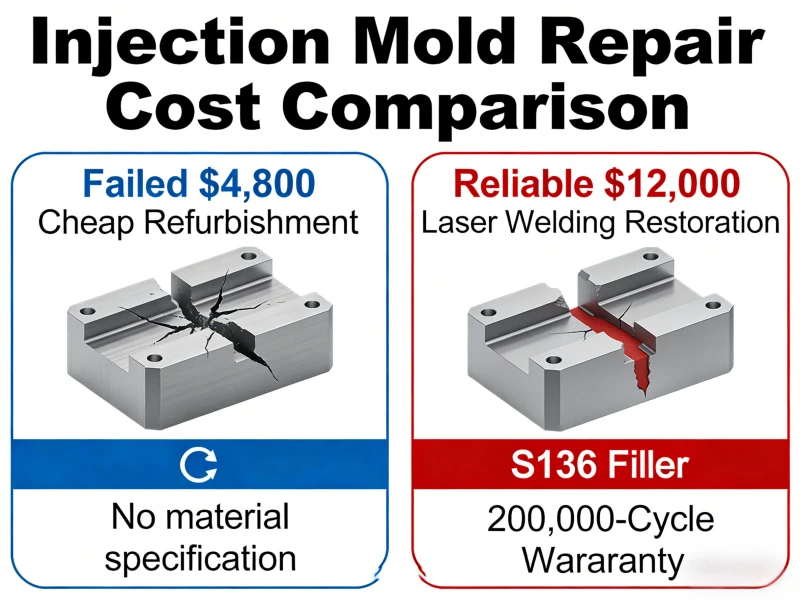
W zeszłym miesiącu niemiecki dostawca Tier 1 przesłał nam dwie wyceny napraw. Obaj dostawcy nazwali swoje usługi „kompleksową renowacją form”. Jeden z nich podał kwotę 4800 dolarów. Drugi podał 12 000 dolarów.
W wycenie wynoszącej 4800 USD nie określono żadnych testów twardości, żadnej metodologii spawania ani zobowiązań dotyczących wymiarów. Podana wycena 12 000 dolarówspawanie laserowez dopasowanym wypełniaczem S136, weryfikacja do ±0,01 mm i gwarancja na 200 000 cykli. Jeden sprzedawca sprzedawał godziny pracy. Drugi sprzedawał wynik renowacji.
Zespół zakupowy wybrał 4800 dolarów. Cztery miesiące później naprawa nie powiodła się przy 38 000 cyklach. Koszt ponownej-naprawy i zatrzymania produkcji przekroczył kwotę 12 000 USD przy nienaruszonej gwarancji.
Regularnie widzimy tego wariacje. Problem nie polega na tym, że kupujący wybierają źle-, ale na tym, że terminologia dotycząca naprawy pleśni wydaje się ujednolicona, podczas gdy produkty dostarczane są bardzo zróżnicowane. Bez ram umożliwiających porównywanie cytatów na temat wyniku, a nie opisu, porównujesz jabłka z abstrakcjami.
W tym niemieckim przypadku wciąż powraca się do jednego obliczenia, do którego nie odniesiono się do żadnego cytatu: kosztu pozostałego cyklu.
Forma należała do klasy 102 i wytrzymała 500 000 cykli, a w momencie rozpoczęcia naprawy osiągnęła 380 000 cykli. Naprawa o wartości 4800 USD, gdyby trwała przez 120 000 pozostałych cykli, kosztowałaby 0,04 USD za część. Opcja 12 000 USD z gwarancją kosztowałaby 0,06 USD za część. Nowa forma o wartości 28 000 USD, amortyzowana przez 500 000 cykli, kosztuje 0,056 USD za część.
Najtańszą opcją w przeliczeniu na część była ta, która zakończyła się niepowodzeniem,-ale tylko wtedy, gdy nie uległa porażce. Po-naprawie rzeczywisty koszt przekroczył koszt nowego oprzyrządowania bez dalszej gwarancji.
Jeśli wycena naprawy nie obejmuje szacunkowego-cyklu naprawy po naprawie, nie można obliczyć kosztu-części. Zatwierdzasz element zamówienia, a nie decyzję inwestycyjną. Zapytaj o numer. Jeśli sprzedawca nie może tego zapewnić, poda cenę robocizny, a nie renowacji.
Punkt przecięcia,-w którym wymiana przewyższa naprawę,-zwykle przypada na około 80% znamionowego cyklu życia. Materiały ścierne zwiększają ten odsetek do 70%. Twoja forma na poziomie 450 000 w porównaniu z oceną 500 000 znajduje się na innym terytorium niż Twoja forma na poziomie 300 000.

Decyzja niemieckiego nabywcy o naprawie wiązała się z drugim problemem: patrzył na uszkodzenia pleśni, podczas gdy mógł patrzeć na uszkodzenia procesowe objawiające się poprzez pleśń.
Błysk na całym obwodzie części zwykle wskazuje na siłę mocowania lub wyrównanie-problemu z prasą. Dostosowanie parametrów nic nie kosztuje. Wypływki w izolowanych punktach linii podziału wskazują na miejscowe zużycie narzędzi wymagające naprawy. Przebłyski wokół sworzni wypychaczy sygnalizują zużyte otwory-wymianę podzespołów, a nie poważną przebudowę.
Błędna diagnoza powoduje marnowanie pieniędzy w obie strony. Regularnie spotykamy się z tym wzorcem: wady jakości powierzchni przypisywane stanowi wnęki, gdy rzeczywistą przyczyną jest obniżona wydajność chłodzenia. Kamień wewnątrz kanałów chłodzących tworzy gorące punkty, które powodują defekty imitujące zużycie wnęki. Odkamienianie często rozwiązuje problem, który wydawał się wymagać ponownej naprawy ubytku-za 15% kosztów.
Przed przystąpieniem do prac w komorze należy sprawdzić natężenie przepływu chłodzenia w stosunku do oryginalnych specyfikacji. Jeśli przepływ spadnie o więcej niż 20%, odkamienianie jest pierwszym testem, a nie ostatnim.
W przypadku Niemiec miał jeszcze jeden czynnik: brak punktu odniesienia dla rozsądnego planowania budżetu na utrzymanie.
Według badań Departamentu Energii Stanów Zjednoczonych każdy dolar wydany na konserwację zapobiegawczą pozwala uniknąć awarii w wysokości około pięciu dolarów (eere.energy.gov). Branżowe wzorce sugerują roczny przydział konserwacji wynoszący 3–5% wartości formy w przypadku prostych narzędzi, 15–25% w przypadku złożonychsystemy gorących kanałów.
Twój kanał gorącokanałowy o wartości 45 USD000 16-, którego budżet na konserwację jest niższy niż 6750 USD, jest statystycznie niedofinansowany. Luka nie znika,-przenosi się na faktury awaryjne z mnożnikami 3–5-krotnymi i gorszym terminem.
Ta niemiecka pleśń nie miała zorganizowanej historii konserwacji. Pierwsza „naprawa” była właściwie konserwacją odroczoną. Zanim usunięto uszkodzenia, nagromadzone zużycie przekroczyło próg, w którym można było dokonać szybkich napraw.
Wybór technologii wpływa na wyniki w większym stopniu, niż zdają sobie z tego sprawę zespoły zakupowe.
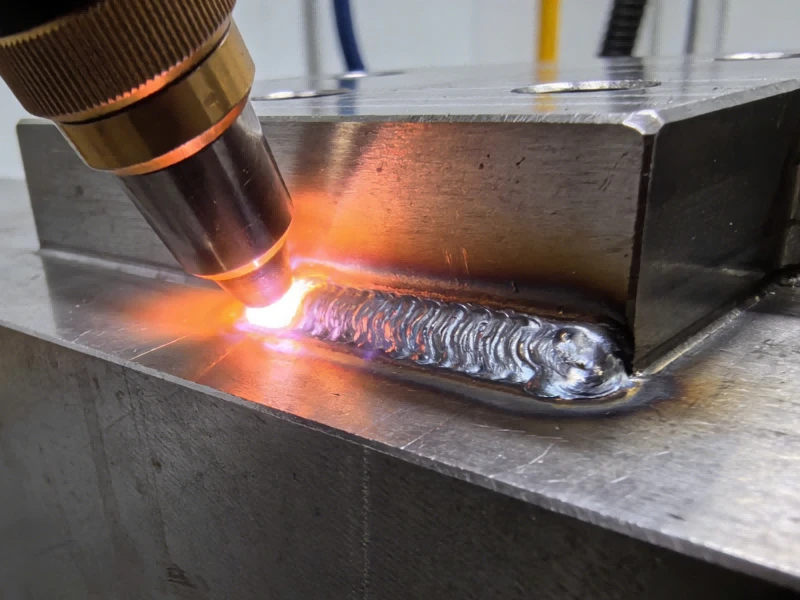
FAW-Volkswagen udokumentował naprawę tłocznika: wgłębienie 10 mm na krytycznej powierzchni formującej. Korzystając ze spawania laserowego ALM200-punktowego 0,4 mm, technicy zajmujący się drutem 0,4 mm wykonali spoinę w 30 minut plus 30 minut na wykończenie. Wydajność powróciła do 99,8%. Koszt był o 85% niższy od tradycyjnego podejścia TIG (dowinlasers.com).
Zaletą jest zlokalizowane ciepło. W przypadku spawania laserowego metal rodzimy pozostaje w temperaturze otoczenia kilka milimetrów od jeziorka spawalniczego. Dlastale narzędziowe wysokotemperaturowegdzie ma znaczenie twardość-H13, S7, stal nierdzewna 420-utrzymanie właściwości obróbki cieplnej decyduje o tym, czy naprawa będzie trwała.
Prosząc o wycenę, zapytaj, czy laser jest-własny, czy zlecony podwykonawcom. Wewnętrzne rozwiązanie oznacza szybszą realizację i bezpośrednią kontrolę. Podwykonawstwo dodaje etapy obsługi. Żadne z nich nie jest automatycznie błędne, ale powinieneś wiedzieć, co kupujesz.
Laser nie jest powszechnie optymalny. Uszkodzenia-dużych obszarów często postępują szybciej w przypadku metody TIG. Aluminium słabo reaguje na procesy laserowe. Pytanie nie brzmi: „czy masz laser?” ale „jaka metodologia pasuje do tych uszkodzeń tej stali i dlaczego?”

Zapytanie ofertowe dotyczące naprawy to miejsce, w którym masz przewagę-i zwykle pozostawiasz je niewykorzystane.
Zapytanie ofertowe zawierające jedynie „proszę naprawić i wycenić” zachęca do uzyskania nieporównywalnych odpowiedzi. Każdy dostawca ustala zakresy w oparciu o własne założenia.
Liczba strzałów zmienia dyskusję z „ile to będzie kosztować?” na „czy ma to sens finansowy na tym etapie życia narzędzia?” Sprzedawca, który widzi 450 000 cykli w porównaniu z 500 000, powinien doradzić, czy naprawa jest solidna,-nie dlatego, że ma charakter charytatywny, ale dlatego, że polecanie nieudanej pracy niszczy wiarygodność.
Gatunek materiału zapobiega najczęstszemu trybowi awarii: niezgodności wypełniacza. Podstawa P20 zespawana z wypełniaczem H13 powoduje niedopasowanie twardości, co przyspiesza zużycie na granicy naprawy.
Jeszcze jedna zmienna związana z tym niemieckim przypadkiem: czy zlecić firmie outsourcing, czy zbudować potencjał wewnętrzny.
Operacje obejmujące mniej niż 10–15 aktywnych form rzadko uzasadniają potrzebę wewnętrzną zdolność naprawyrozwój. Sam sprzęt-szlifierka precyzyjna, spawarka laserowa, elektroerozja-koszt 150 USD000+ przed szkoleniem i wyposażeniem. Przy tej skali kapitał kupuje znaczną moc zleconą na zewnątrz.
Powyżej 15 form, których koszt przestoju w produkcji przekracza 20 000 USD dziennie,-instrument płaci zwykle za czas reakcji. Pleśń naprawiona przez noc wraca następnego ranka. Ta sama praca zlecana na zewnątrz wymaga transportu w obie strony oraz czasu w kolejce u dostawcy.
Hybryda, która sprawdza się w przypadku operacji na-średnią skalę: wewnętrzne możliwości rutynowej konserwacji-czyszczenia, wymiany sworzni, polerowania-we współpracy z dostawcamiprecyzyjna praca jak spawanie laserowe lub większa renowacja. Przewaga szybkości przy częstych interwencjach, brak kapitału zaangażowanego w specjalistyczny sprzęt używany dwa razy w roku.
Od tego czasu ten niemiecki kierownik ds. zakupów całkowicie przebudował swój proces zapytania ofertowego. Aktualny szablon zawiera liczbę strzałów, gatunek stali, tolerancje wymiarowe, wyraźne żądanie oszacowania trwałości cyklu. Dostawcy określają metodologię, kompatybilność wypełniaczy i porównywalne referencje dotyczące napraw.
Liczba dostawców, którzy udzielili odpowiedzi, spadła o około połowę. Jakość reakcji uległa znacznej poprawie. Wzrósł odsetek napraw, które przetrwały okres trwałości znamionowej. Całkowite wydatki na naprawy w jego narzędziowni spadły-nie dlatego, że poszczególne prace stały się tańsze, ale dlatego, że mniej prac zakończyło się niepowodzeniem i wymagało-ponownej pracy.
Jego zespół stosuje teraz proste ramy decyzyjne przed zatwierdzeniem jakiejkolwiek naprawy: jaki jest-koszt tej naprawy w przeliczeniu na część w pozostałym okresie trwałości narzędzia? Co stanie się z tymi kosztami, jeśli naprawa się nie powiedzie? Czy wzór uszkodzeń jest zgodny ze zużyciem, czy też wskazuje na problemy procesowe, których naprawa nie rozwiąże?
Te trzy pytania ujawniają większość luk informacyjnych, które doprowadziły do jego pierwotnego błędu w wysokości 4800 dolarów. Odpowiedzi nie zawsze są oczywiste. Jednak zapytanie ich przed zatwierdzeniem budżetu zmienia rozmowę z „czy ten cytat jest do zaakceptowania?” na „czy ta inwestycja jest rozsądna?”
W ABIS widzimy obie strony tego równania. Budujemy formy, które ostatecznie będą wymagały naprawy, i oceniamy decyzje dotyczące naprawy form, których nie zbudowaliśmy. Schematy niepowodzeń są spójne: problemy skupiają się na etapie cytowania w związku z niekompletnymi informacjami, a nie złym wykonaniem lub złymi intencjami.
Niemiecki nabywca zapłacił czesne za lekcję, którą widzieliśmy powtarzającą się w dziesiątkach narzędziowni: wycena naprawy, która wygląda na najtańszą, często jest tą, która ma najbardziej niejednoznaczny zakres. Ta dwuznaczność nie jest złośliwa,-jest naturalnym skutkiem odpowiadania przez dostawców na różne pytania, gdy otrzymają niekompletne specyfikacje.
Jeśli masz na biurku wycenę naprawy, a zakres jest niejasny-lub jeśli nie masz pewności, czy naprawa ma sens na tym etapie życia narzędzia,-prześlij nam to, co masz. Gatunek stali, liczba strzałów, zdjęcia uszkodzeń, jeśli są dostępne. Powiemy Ci, czy wycena odnosi się do tego, co faktycznie wymaga rozwiązania, jakie pytania należy skierować do dostawcy i czy matematyka inwestycji sprawdza się przy bieżącej liczbie cykli.
Taka ocena nic nie kosztuje. Uzyskanie informacji tuż przed zatwierdzeniem budżetu, jak przekonał się niemiecki nabywca, ma znacznie większe znaczenie niż oszczędność na samej naprawie.